На сегодняшний день повышение качества технической диагностики трубопроводов, выработавших свой нормативный срок, на предприятиях различного назначения является актуальной задачей.

Среди интегральных способов диагностики трубопроводов метод акустической эмиссии (АЭ) практически не имеет альтернативы. Принцип метода АЭ заключается в регистрации волн упругих напряжений, возникающих в материале конструкции в результате зарождения и развития различного рода дефектов (рисунок 1). Отметим, что на основе комплексного диагностического подхода АЭ диагностика трубопроводов позволяет делать обоснованные выводы о процессах зарождения и развития опасных повреждений и, в конечном итоге, о техническом состоянии объекта. Рассмотрим некоторые особенности практического применения метода АЭ для диагностики трубопроводных систем.
Примеры практического использования метода АЭ

Подтверждением высокой эффективности применения метода АЭ в комплексе с другими методами НК являются итоги проведенных специалистами нашей фирмы работ по контролю сварных соединений трубопроводов природного газа. В ходе обследования методом внутритрубной дефектоскопии одного из участков газопровода было выявлено 20 аномальных сварных соединений, которые дополнительно были обследованы с применением радиографического и акустико-эмиссионного методов контроля. На рисунке 2 представлены сравнительные результаты: если радиографический контроль показал дефекты в 18 из 20 стыков, то по данным АЭ наибольшую опасность для текущей эксплуатации газопровода представляют всего 6 из 20 сварных соединений. Принципиальное значение имеет тот факт, что наиболее опасный источник по АЭ зарегистрирован в сварном шве, годном по радиографии (рисунок 2).

Последующий после вырезки данного стыка металлографический анализ с послойной вышлифовкой показал наличие развитой трещины c зоной раскрытия 0,2 мм (рисунок 3), образовавшейся на вытянутой цепочке пор, и неметаллических включений в центральных слоях сварного шва. Предельная чувствительность использованного радиографического контроля не позволяет распознавать на снимке дефекты такого размера.

Статистика проведенных в течение нескольких лет аналогичных АЭ обследований газопроводов после результатов РК (рисунок 4), что 35% недопустимых по радиографии дефектов не являются развивающимися и не представляют реальной опасности для эксплуатации объекта. Кроме того, выявлено дополнительно 25% развивающихся источников АЭ, соответствующих опасным производственным дефектам в местах, не обнаруженных по РК. Этот факт свидетельствует о необходимости применения метода АЭ для выявления повреждений технологических трубопроводов, наиболее опасных для эксплуатации объекта, еще на стадии зарождения дефектов, а также определения очередности и сроков ремонта выявленных дефектов.

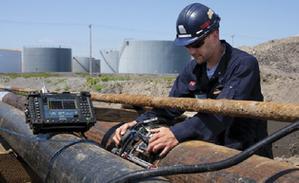
Выявление опасных дефектов другого типа, а именно коррозионных повреждений, с использованием АЭ-контроля было проведено при техническом диагностировании подземных участков технологических нефтепроводов на нефтеперекачивающих станциях. Работы проводились по действующему внутреннему регламенту в рабочем режиме без вывода объекта из эксплуатации с использованием АЭ-системы A-Line фирмы «ИНТЕРЮНИС» (рисунок 5). 
Длина диагностируемого участка за один цикл измерения 24-х канальной системой, составила 2 км. Важно отметить, что предельно допустимое расстояние между датчиками АЭ при диагностике КД трубопроводов составило не более 60 м. Это подтверждается теоретическими расчетами и экспериментальными исследованиями для магистральных трубопроводов. В ходе АЭ-контроля на основном металле трубной секций была выявлена течь (рисунок 6), и локализованы интенсивные очаги коррозионного поражения, где присутствовали дефекты язвенного и питтингового типа. Результаты применения локальных методов НК по определению параметров выявленных дефектов (величина раскрытия питтингов менее 2 мм, глубина проникновения - порядка 80-90% толщины стенки трубы – рисунок 7) позволили сделать вывод о том, что течь образовалась именно на коррозионном питтинге.

Таким образом, дополнительное применение метода АЭ позволило без 100%-ного доступа к поверхности трубы локализовать опасные для эксплуатации дефекты по всей протяженности диагностируемого технологического трубопровода и значительно снизить вероятность пропуска дефектов. Применение данной методики в рабочих условиях обеспечивает оперативное выделение участков трубопровода, подлежащих незамедлительному ремонту и сведение к минимуму объема подготовительных работ и работ по техническому диагностированию.
Выводы и заключения
Комплексный подход к диагностированию трубопроводов с применением метода АЭ позволяет:
‑ производить обнаружение опасных производственных и эксплуатационных дефектов на ранней стадии их зарождения и предупреждать их развитие до критической величины;
‑ определять степень опасности выявленных дефектов;
‑ проводить 100% контроль диагностируемого участка, включая недоступные, скрытые области контроля;
‑ проводить оценку остаточного ресурса трубопровода на основе информации о существующих эксплуатационных дефектах и повреждениях.
Совокупность указанных факторов обеспечивает полную и достоверную оценку технического состояния трубопроводов с последующим принятием решения о возможности дальнейшей эксплуатации объекта.
Источник:http://www.strategnk.ru/section/61/


Комментарии 0