Доклад, представленный на международной конференции "NO-DIG - 2012". Автор - Р.Р. Ишмуратов, ООО «Метапласт-С», (Россия, Москва)
Проблемы оперативного строительства, инженерных сетей в современном городе усугубляются рядом побочных факторов: высокой плотностью застройки подземных и наземных объектов, наличием параллельных и пересекающихся на разных уровнях инженерных коммуникаций, насыщенностью окружающих грунтов подземными водами и т.д.
В последнее десятилетие для решения указанных проблем широко распространилось новое направление – бестраншейная технология восстановления (санации) ветхих трубопроводов.
Это направление является альтернативой открытому способу строительства, ремонта, и реконструкции подземных трубопроводов любого назначения, так как почти по всем параметрам превосходит его.
Под санацией трубопроводов понимается полное восстановление трубопровода с устранением всех видов дефектов по длине труб и в местах их стыковки путем нанесения защитных покрытий (облицовок) при соблюдении (поддержании) исходных гидравлических характеристик течения потока транспортируемой среды.
В свою очередь, под восстановлением структуры, канализационного коллектора следует понимать ликвидацию:
• структурных дефектов (каверн, свищей, сквозных отверстий, микротрещин и других повреждений, которые приводят к эксфильтрации и инфильтрации воды);
• функциональных дефектов, вызванных временными факторами (старением) и неудовлетворительной эксплуатацией канализационных сетей в целом (ржавчина, биообрастаний, бугристых наростов, инородных включений);
• дефектов, вызванных некачественным монтажом труб при их укладке в траншее (деформацией труб) или являющихся результатом воздействия природных явлений (деформация грунтов, приток подземных вод и т.д.).
Бестраншейные технологии ремонта трубопроводов не только оперативны и экономичны по сравнению с традиционными методами (проведение земляных работ с рытьем траншей или котлованов), но и позволяют не нарушать сложившуюся экологическую обстановку.
Например, в развитых в промышленном отношении странах 95% объема работ по прокладке, ремонту и реконструкции подземных инженерных коммуникаций в городах и населенных пунктах производится бестраншейными методами.
В некоторых городах (например, Лондоне, Копенгагене, Амстердаме) открытая прокладка и ремонт подземных коммуникаций запрещены.
На сегодняшний день зарубежная и отечественная практика насчитывает свыше двадцати основных методов бестраншейного восстановления трубопроводов, однако из многообразия существующих технологий, спирально-навивной метод является единственным, при котором:
-не прекращается функционирование трубопроводов;
-может применяться для круглых, овальных и прямоугольных трубопроводов;
-отсутствуют земляные работы;
-обеспечивается производство работ с использованием минимальной территории под захватки (особенно актуально в стесненных городских условиях);
-увеличиваются прочностные характеристики существующего трубопровода.
Все трубы для спирально-навивных технологий выполняются из ПВХ (поливинилхлорида) - материала высокой прочности. Конфигурация стенки трубы из профиля – двойное замковое соединение полосок профиля, включающее полимерную прокладку в области соединения охватываемого паза-защелки.
Для создания большей прочности, применяют профиль, армированный стальными полосками. Каждая полоска профиля имеет двойной запорный механизм для спиральной навивки. Скрепление совмещенных краев последовательно идущих полосок профиля образует механический замок.
Герметичность создается за счет соединения главного замка и второстепенного, таким образом, предупреждая попадание воды в места соединения полосок профиля. Спирально-навивной профиль изготовлен в соответствии с требованиями сертификата ISO 9001.Перевозится на объект на шпулях.

Рис. 1. Армированный профиль
Процесс навивки
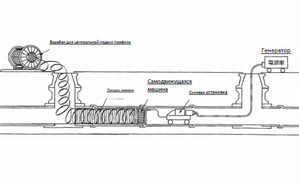
Сборка навивочной машины происходит в коллекторе или собирается на поверхности и подается в коллектор через шахту. Существует два процесса навивки: навивка происходит непосредственно в коллекторе либо из шахты.
Профиль подается в главную трубу через шахту доступа, люк и/или заливочную трубу. Гидравлическое устройство с электропроводами обеспечивает навивочную машину энергией во время процесса навивки.
График производства работ
График выполнения навивки процесс навивки до 200м в день. Количество рабочих: 2 оператора машины, 3 рабочих, 1 бригадир.

Рис. 2 и 3. Процесс навивки коллекторов шатрового сечения
Процесс заливки

Рис. 4 и 5. Крепежная рама
По завершении навивочных работ крепежная рама устанавливается в качестве опоры для заливки инжектора в зазор между главной трубой и новой навитой трубой. Для каждого участка заливки готовят крепежные рамы. Каждая рама разработана с учетом давления инжектора.
Все крепежи предварительно собираются на поверхности и подаются в трубу через главную шахту. Крепежные рамы устанавливаются с помощью гидравлических домкратов. Дополнительные домкраты используются в крепежных рамах для предотвращения всплытия навитой трубы под действием давления при заливке цементной смесью.
Зазор между главной и спирально-навивной трубами заливают раствором, обладающим низкими свойствами вязкости, который отвечает специальным требованиям: утечка – менее 5%, усадка – менее 1%.
Специальный структурный раствор, который используется для восстановления трубопроводов по спирально – навивным технологиям, обладает прекрасными свойствами текучести, которые позволяют залить участок значительной длины. Структурный раствор смешивается при компьютерном управлении. Смесь проходит проверку на качество перед заливкой.
Выполнение заливки:
До700 метров в неделю. Количество рабочих: 1 оператор, 5 рабочих, 1 бригадир.
Следует установить недостающие арматурные стержни, заделать углубления, из которых осыпался бетон.
Так как раствор для заливки межтрубного пространства содержит эмульсию смолы и неорганический сжимающийся поглотитель, сцепление раствора с основной трубой чрезвычайно высоко.
Инжектор полностью заполняет кольцевое межтрубное пространство.
Так как раствор имеет превосходные характеристики текучести и его объем увеличивается после вулканизации в процессе заливки от 2 до 3%, он проникает в трещины и неровности внутренней поверхности главной трубы и практически не образует пузырьков и пустот.
Отремонтированная по спирально-навивной технологии труба работает как составная труба, поэтому при приложении нагрузки эти три элемента не будут деформироваться по отдельности, а будут вести себя, как одно целое.

Рис. 6.
Спирально-навивной процесс разработан специально для восстановления труб диаметром от 350 мм до 5500 мм и в том числе для ремонта труб с любыми формами поперечного сечения (круг, эллипс, прямоугольник, квадрат и пр.). Навивочная машина включает направляющую раму, изготовляемую для каждого проекта в соответствии с формой ремонтируемой трубы. Процесс санации может производиться при уровне жидкости до 30% от сечения трубы и скорости потока до 5 м/сек.
Восстановление трубопроводов методами санации были произведены на следующих объектах:
Спирально-навивной метод:
1. коллектор по ул. Тимура Фрунзе Ø1300мм длиной 362 м;
2. коллектор по Турчанинову пер. Ø1200мм длиной 142 м;
3. коллектор для р-на Новые Черемушки Ø1500 – 1700мм длиной 232 метра;
4. водопропускной коллектор под транспортным пересечением МКАД Ø2500мм длиной 118,5 метров;
5. дождевая канализация по Костянскому пер. эллипсоидного сечения 1000*700 мм 408 м;
6. водопропускные трубы автомобильных дорог М-7 и А-151 Федерального дорожного агентства Министерства транспорта РФ Ø1500мм длиной 98м;
7. дождевая канализация по Уланскому пер. Ø300мм, Ø400мм, эллипсоидное сечение 500*650мм, 600*900мм общей протяженностью 159,5м;
8. дождевая канализация на объекте «СИТИ-2»: сечением 2400*2500 длиной 201м; Ø400мм длиной 380м (в работе);
9. дождевая канализация по Выползову пер.: Ø1000мм длиной 125м; Ø400мм-длиной 32м;
10. дождевая канализация по ул. Островитянова: Ø1500мм длиной 285,5м (в работе);
11. дождевая канализация Бутырский район г.Москвы Ø1000мм длиной 90м; Ø700мм-длиной 150м (в работе).
Метод «TROLINING»:
1. «Кислый сток» ТЭЦ-22 ОАО «МОСЭНЕРГО» (L=20м);
2. Участок канализационного коллектора Ø800мм (L=108м), г. Нижний Новгород;
3. Участок канализационного коллектора Ø800мм (L=600м) «МОСВОДОКАНАЛ»;
4. Участок ливневой канализации Ø1700мм (L=200м) «МОСВОДОСТОК»;
5. Участок ливневой канализации овальной формы 2540 х 1450мм (L=60м) «МОСВОДОСТОК» и пр.
На сегодняшний день силами нашей организации методами санации восстановлено 3772м трубопроводов различных диаметров и сечений, в том числе коллектор ГУП «Мосводосток» диаметром 2500мм. На сегодняшний момент это самый большой диаметр трубопровода, санированного по спирально-навивной технологии в Европе.


Комментарии 0