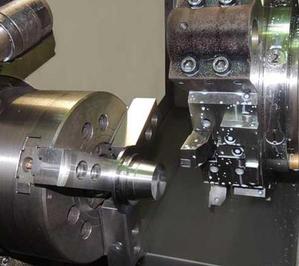
При производстве фланцев обработка резанием необходима для придания литым или штампованным заготовкам фланцев необходимой формы, размеров, точности и чистоты поверхности. Точение, или обточка, выполняется резцом на токарном станке.
Важность обработки фланцев резанием
При производстве фланцев обработка резанием необходима для придания литым илиштампованным заготовкам фланцев необходимой формы, размеров, точности и чистоты поверхности. Происходит такая обработка путём снятия припуска режущими инструментами на металлорежущих станках. При центробежном литье фланцевая заготовка имеет форму и конфигурацию готового воротникового фланца с припусками на механическую обработку.
Припуск на обработку фланцев
Для того, чтобы получить деталь в окончательно обработанном виде, нужно удалить с заготовки фланца металлический слой, который называется припуском на обработку. Припуск относят к необработанной поверхности и, в основном, берут в расчете на каждую сторону. Но при точении деталей вращения или круглых деталей, таких как фланцы, припуск часто определяют на обе стороны (т. е. на диаметр). Для уменьшения расхода металла и сокращения затрат на механическую обработку припуск должен быть минимальным, но в то же время достаточным для максимально экономичного технологического процесса.
Заготовки фланцев или заглушек, произведенные методом центробежного электрошлакового литья, как правило, имеют КИМ (коэффициент использования металлов) 1,5 – 1,8, поэтому такие воротниковые фланцы имеют минимальные припуски на механическую обработку.
Удаление с заготовки фланца припуска, выполняемое на металлорежущих станках или вручную при слесарной обработке, является механической обработкой. В машиностроении, помимо механического, используются так же другие методы обработки металлов:
- электроискровой,
- анодно-механический,
- химико-механический,
- электрохимический
- ультразвуковой,
где снятие припусков металла происходит под прямым воздействием электрической энергии.
Современное направление обработки фланцев резанием предусматривает полную механизацию, а где это возможно, то частичную или полную автоматизацию методов обработки. В настоящее время на ООО "Инженерный Союз" работают автоматические станочные линии. Рабочими и инженерами производства совместно с омскими учеными ведется работа по модернизации. Имеются опыт и большие достижения в области обработки фланцев резанием.
Методы обработки стальных заготовок фланцев резанием
Заготовки фланцев имеют форму, близкую к форме готовой детали, поэтому подлежат минимальной обработке резанием.
В зависимости от назначения фланцев и деталей трубопроводов заготовками могут служить отливки, поковки, штамповки, сортовой прокат, сварные заготовки.
В зависимости от формообразования деталей трубопроводовобработка заготовок может выполняться на токарных, сверлильных, фрезерных, строгальных, долбежных, шлифовальных с других станках. Основным методом обработки заготовок фланцев резанием являетсяточение.
Точение фланцев из заготовок
Точение, или обточка, выполняется резцом на токарном станке. В процессе обработке заготовке фланца сообщается вращательное движение, а резцу – медленное поступательное перемещение в продольном или поперечном направлении. Оба движения являются движением формообразования фланца. С их помощью на обрабатываемом фланцевом изделии создаются поверхности заданной формы и размеров (воротниковый фланец). При этом движение, производимое с большей скоростью (вращение заготовки фланца), называется главным движением, или движением резания, а более медленное движение, позволяющее охватывать процессом резанием новые, еще не обработанные участки фланцевой заготовки (в данном случае перемещение резца), называется движением подачи. Скорость главного движения называется скоростью резания.
Сверление крепежных отверстий фланцевой заготовки
Сверление отверстий фланцев под крепеж производится на сверлильных станках; главное движение вращательное и движение подачи в осевом направлении получает сверло.
Фрезерование заготовок деталей трубопроводов
Фрезерование выполняют на горизонтально-фрезерных станках. Здесь главное вращательное движение получает фреза, а движение подачи в продольном направлении совершает заготовка, закрепленная на столе станка.
Шлифование поверхностей фланцев
Шлифование цилиндрических поверхностей деталей трубопроводов выполняются на круглошлифовальных станках. В этом случае режущий инструмент (шлифовальный круг) получает вращательное движение, заготовка – круговую и продольную подачу, а шлифовальный круг – поперечную прерывистую подачу.
При шлифовании уплотнительной поверхности фланца на плоскошлифовальном станке основное вращательное движение сообщается так же шлифовальному кругу. Поперечно-прерывистую и продольную подачи совершает заготовка, а вертикальную прерывистую подачу производит шлифовальный круг.
Основы резания фланцевой заготовки токарным резцом
Элементы и углы резца
Принцип функционирования любого режущего инструмента основывается на действии клина. Рассмотрим, например, элементы и геометрические характеристики такого режущего инструмента, как токарный резец.
Основные элементы резца
Резец включает в себя:
- рабочую часть – головку, которая непосредственно принимает участие в отделении срезаемого слоя металла,
- нижнюю опорную поверхность – подошву, на которую опирается резец при установке на станке,
- тело (стержень), с помощью которого резец закрепляется в резцедержателе.
Углы резца
Для идентификации углов резца стандартами установлены следующие понятия:
- плоскость резания,
- основная плоскость,
- главная секущая плоскость.
Для удобства определения некоторых углов режущего клина целесообразно ввести дополнительное понятие – нормальная плоскость.
Плоскостью резания называется плоскость, косательная к поверхности резания и проходящая через главную режущую кромку.
Основной плоскостью называется плоскость, параллельная направлению продольной и поперечной подачи. У токарных резцов основная плоскость совпадает с нижней опорной поверхностью резца.
Нормальную плоскость определяют как плоскость, проходящую через главную режущую кромку и перпендикулярную плоскости резания.
Обработка заготовок резанием – одна из последних технологических операций в производстве деталей трубопроводов. Особой точности обработки требуют уплотнительные поверхности фланцев. Важность точности сверления отверстий возрастает с ростом Ру фланцев, так как малейшие отклонения в диаметре или расположении центров отверстий приводят к резкому возрастанию нагрузки в отдельно взятых шпильках или болтах.
Источник: http://www.12821-80.ru/tech/115-Proizvodstvo_flancev_obrabotka_rezaniem


Комментарии 0