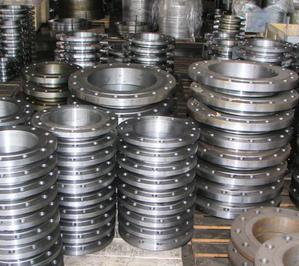
Как правило, фланцы изготавливаются литейным способом. Это самый распространенный метод отливки заготовок, которые идут в дальнейшую обработку. И естественно без развития литейного производства и разработки новых технологий невозможно изготовить качественное изделие соответствующее всем требуемым параметрам.
«Пушечная изба», а именно такое название носил русский литейный завод, появившийся в 1479 году, был построен в Москве, чтобы обеспечить нужды войска надежным и эффективным оружием.
Иван Грозный, являясь, не смотря на его сумасбродство, дальновидным политиком, основал литейные заводы и в других регионах государства: Туле, Кашире и более удаленных городах.
 Известный своей прогрессивной деятельностью Петр I распространил строительство литейных заводов практически по всей России. Производства появлялись в непосредственной близости от месторождения металла, что позволило сократить себестоимость отливок и начать их экспортирование за рубеж уже в XVII веке. Развитие литейного искусства отмечено замечательными образцами готовых изделий, которые известны на весь мир и являются достопримечательностью страны. «Царь-пушка» весом в 40 тонн (1586 г.) и 200-тонный «Царь-колокол» (1735 год), прекрасно демонстрируют уровень литейного производства на то время.
А уже в 1873 году на Пермском литейном заводе была произведена гигантская отливка весом в 650 тонн. Практическое применение этого металлического колоса было определенно в качестве шабота — воспринимающая удар нижняя часть парового молота.
 Со временем совершенствовались способы формовки литья для изготовления более сложных отливок, которые требовались для развивающегося производства страны.
Был создан и реализован способ изготовления стержневых форм, идеально подходящих для станкостроения. Он и сейчас, даже в современных условиях, востребован, хотя и несколько модернизирован. XIX век — это время бурного роста литейной промышленности, увеличивается объем производства, расширяется ассортимент изделий. Сталь и ее новые марки потребовали изменения конструкций разливочных ковшей. Отливки с массой, достигающей несколько тонн, стали нормой и производственный процесс их изготовления уже не был сопряжен со сложными и долгими операциями.
 Конечно, литейное производство «требовало» инновационных решений, для изготовления качественных изделий требовалось глубокое понимание всех происходящих процессов, и в XIX веке получила развития планомерная научная деятельность, направленная на исследование литейных проблем. Основоположниками и начинателями в этой области стали русские ученые, теоретики и практики металлургии, выдающиеся люди своего времени: П. П. Аносов, Д. К. Чернов, А. С. Лавров. После 1917 года и до Второй Мировой войны создавались крупные научные центры, объединяющие исследовательские институты литья, лаборатории и другие учреждения. Основные из них: НИИТАавтопром, ВПТИТяжмаш, Институт проблем литья при АН УССР, ВНИИЛитмаш, имели собственные филиалы при ведущих литейных заводах, где отрабатывались новые технологии. Такой подход к проблемам литья, создание научной базы и обучение современных специалистов, обеспечило резкий рост производства в СССР.
Короткое определение литейного производства заключается в том, что в процесс направлен на получение отливок путем заполнения жидким сплавом литейных форм. Это ни как не отражает всех сложных операций, подготовки производства и объема работ, которые требуются для получения отливок. Если взять статистические данные, то в 70-х годах прошлого столетия, в СССР выпускалось почти четверть годового объема всего мирового производства отливок, который превышал 80 миллионов тонн. Сухие цифры дают нам следующие данные: метод литья позволяет изготавливать до 45% заготовок для деталей машин (в массе, а не по количеству), а в некоторых отраслях машиностроения это значение достигало 80%. На производство санитарно-технического оборудования, к которому относятся и фланцы, приходится около 10% от объема произведенных литых заготовок. Большой объем отливок выпускается из цветных сплавов, которые востребованы в авиационной промышленности, приборостроения и оборонной промышленности. Литейные заводы изготавливают канализационные и водопроводные трубы, фланцы, прочую арматуру и радиаторы.
 Широкое распространение литейного производства, обусловлено экономической целесообразностью изготовления литых заготовок их последующей обработки. Согласитесь, что точность литейных форм позволяет максимально приблизить конфигурацию изделий к конечной форме. Такое практически не возможно, если изготавливать фланцы, например, ковкой. Разработанные литейные формы имеют различную сложность и даже детали, которые в последующем должны характеризоваться минимальными допусками, могут быть изготовлены методом литья, а на конечной стадии завершения процесса, обработаны с минимальными потерями материала и низкими затратами ресурсов. Как было написано выше, современные технологии дают возможность производить изделия большой массы — до нескольких десятков тонн. Но при таком уровне литейных заводов сейчас возможно выпускать изделия с весом всего в несколько грамм, а также формировать стенки заготовок толщиной от десятых долее миллиметров. Для изготовления отливок используются различные сплавы. Львиную долю, примерно 75% по массе занимают отливки из легированного и ковкого чугуна, втрое место прочно удерживают отливки из легированной и углеродистой стали (примерно 22%), а остальное, это литье из цветных сплавов, в состав которых входят: магний, цинк, алюминий и медь.
Эвакуированные в войну литейные заводы, в мирное время, вернулись к интенсивной разработке новых технологических процессов литья, позволяющих сократить потери при производстве и минимизировать экономические затраты. Институты работали в разных направлениях, и самой перспективной разработкой стал метод литья предложенный ИЭС им. Е.О. Патона. Этот метод центробежного литья и на сегодняшний день является самым производительным и экономически оправданным.
 Принцип процесса центробежного литья.
Методика изготовления отливки центробежным литьем отличается довольно простым технологическим процессом. Специально разработанная емкость, в которой происходит плавление, снабжена электродом, подвергающийся электрошлаковой переплавке. Соотношение металла и шлака подобрано опытным путем и указывается в документации процесса. Далее расплавленная масса перемещается в форму, которая и будет вращаться, создавая фланцы, вернее фланцевую заготовку для дальнейшей обработки.
Интересно то, что в расплавленном металле присутствует шлак, который является «сорным» включением и может снизить качество заготовки. Но в этом и все преимущество процесса центробежного литья. Эффективность формирования заготовки заключается в центробежной силе, которая распределяет тонким слоем шлак по стенкам формы, тем самым образуя необходимую защиту от прилипания металла. Кроме того, промежуточное звено — шлак, вытесняется на верхний слой заготовки и образует «крышку», выступающей в роли тепловой надставки. При усадке металла в процессе остывания, надставка предотвращает образование раковин и полостей в верхнем слое заготовки, что сводит к минимуму последующую обработку. Еще одним «побочным» эффектом распределения шлака по стенкам, это то, что будущие фланцы легко отделяются от формы. Быстрота процесса позволяет выдавать большое количество заготовок в короткие сроки без переналадки процесса.
Литье электрошлаковым способом — часть процесса, являющейся наиболее ответственной операцией. Фланцы (воротниковые и плоские) должны соответствовать все строгим характеристикам, которые требуются для промышленности в сфере нефтегазового и нефтехимического производства, а также на предприятиях с повышенными требованиями по физико-физическим свойствам к деталям. Именно область применения готовых изделий определяет способ производства и дальнейшие операции с литьем. В принципе, фланцы, обычные плоские кольца или диски, которые снабжены отверстиями, равномерно распределенными по окружности для крепления изделия и обеспечения герметичных соединений труб к емкостям, машинам и аппаратам. Фланцы служат для соединения валов и вращающихся деталей, электродвигателей и другого оборудования.
Внедрение в производство электрошлакового литья обусловлено и тем, что качество литого металла получается очень высоким и ни чем не уступает кованым заготовкам. Еще в процессе разработки технологии было отмечено, что подвергаясь воздействию центробежных сил, металл, как через сито проходит сквозь слой шлака, тем самым очищаясь от нежелательных включений и газовых соединений (дегазация). Металл не окисляется, так как не вступает во взаимодействие с атмосферой, благодаря слою шлака не имеет контакта с формой, а, следовательно, фланцы обладают идеальными характеристиками. Еще одна особенность заготовки вследствие формирования детали центробежными силами — это направленная кристаллизация металла. Такая деталь имеет плотную равномерную структуру, не содержит пор и раковин, а значит, требуется только минимальная механическая обработка для снятия гарнисажа из тонкого слоя шлака.
В последнее время появилось достаточное количество методик, позволяющих изготавливать высококачественные фланцы с требуемыми характеристиками. Тем не менее, методики постоянно совершенствуются и инициируются, прежде всего, самими литейными заводами, которые снижают собственные издержки за счет внедрения инновационных процессов литья. Естественно, что оптимальным путем, не требующим большого переоборудования и людских ресурсов, является технологии уменьшающие количество отходов. Это возможно, если литейное производство будет выпускать отливки, имеющие минимальные припуски и высокое качество металла, позволяющие снизить расход материала и время производства при механической обработке. Учитывая, что при центробежном литье фланцы уже имеют сквозные отверстия для крепежа, то эта методика является наиболее подходящей, хотя и стандартные технологии применяются до сих пор.
 Оборудование для литья центробежным электрошлаковым способом.
Установка, основные ее узлы, бала разработана и создана в первоначальном виде в семидесятых годах двадцатого века в киевском институте электросварки им. Е.О.Патона. Она состоит из центробежной машины и установки переплава. Подача тока на электрод, который непрерывно подается в установку, дает необходимую энергию для плавления металла в емкости. Для предотвращения контакта металл с атмосферой и избегания окисления, расплав образуется и накапливается под прикрытием флюса. При плавлении электродов происходит повышение температуры до требуемых значений, и металл поступает в центробежную машину для формирования заготовки. Центробежная сила ровно распределяет металл по форме с заданной геометрией, что обеспечивает прочность заготовки по всему объему и в дальнейшем позволяет получать качественные фланцы. Однородность и прочность, вот основные характеристики деталей, полученные данным способом и позволяющие использовать изделия в промышленности, где на первый план выходят качественные характеристики герметичности соединений.
 К сожалению, еще не все заводы, выпускающие фланцы, запорную арматуру, различные другие детали трубопроводов и изделия для промышленности, перешли на изготовления литья электрошлаковым способом. В первую очередь, это происходит из того, что требуется проводить закупку оборудования, тратить деньги, которые могут и не окупиться, так как «поджимает» китайская промышленность. Да и само производство можно считать «молодым», прошло «всего» около 40 лет от создания технологии. И если бы не года перестройки, застоя, когда промышленность была в упадке, то возможно развитие проходило бы несколько интенсивнее. Вероятно, что через некоторое время мы увидим, что центробежное литье будет не только перспективным направлением, но и ведущим способом изготовления литья.
Основные преимущества центробежного электрошлакового литья:
- для изготовления заготовок на фланцы, основное их производство поступает вторичный материал;
- экономия использования металла, так называемый КИМ (коэффициент использования металла), что дает очень близкие размеры к конечной продукции. Фланцы, необработанные, имеют малые припуски и подвергаются минимальной механической обработке;
- Низкие затраты на термообработку, которой подвергаются фланцы и фланцевые соединения. Значимый экономический эффект — это еще один из решающих факторов применения электрошлакового литья;
- затраты на механическую обработку составляют самую низкую часть от производственного процесса, в ходе которого выпускаются фланцы;
- большая номенклатура производящейся продукции в зависимости от применяемого материала и сплавов;
- как упоминалось выше, изделия имеют широкий размерный и типовой ряд. Возможен выпуск заготовок с весом от нескольких грамм, то нескольких тонн, а также деталей повышенной сложности;
- возможность изготовить фланцы с различным химическим составом, добавление в материал металлов, улучшающих качественные характеристики.
Производственные затраты и в конечном результате себестоимость продукции — это совокупность технологических операций в процессе. В перечне основных преимуществ электрошлакового литья, мы указали, что фланцы изготавливаются из металлолома, что уже дает снижение основных затрат на покупку сырья. Прослеживается прямая зависимость цены на материал и на стоимости готового изделия. Конечно, если на всех стадиях процесса существует строгий технологический контроль и исключена возможность загрузки несоответствующего сырья.
Гибкость производства с применением электрошлакового метода литья очевидна, и именно поэтому, основным фактором выбора производителя заказчиками, является наличие данной технологии на заводе и то, что именно таким методом изготавливаются фланцы. Особенно выгодно изготавливать фланцы при серийном выпуске продукции, так как не требуется переналадка оборудования, снижается время на подготовительные работы.
Фланцы плоские, популярность и применение.
Конструктивные особенности, которыми представлены плоские фланцы, позволили применять изделия не только в промышленности, но и в коммунальных службах, народном хозяйстве, везде, где требуется качественное соединение. Фланцы, чаще всего, производятся из легированной или углеродистой стали. Государственные стандарты, обеспечивающие соблюдение размерности изделий указаны в документе ГОСТ 12820-80.
Плоские фланцы — преимущество.
Конструктивная простота и быстрый монтаж — основные преимущества изделий. Несмотря на отсутствие сложности в конструкции, фланцы обеспечивают надежное соединение труб между собой и при подведении линии к аппаратам и машинам. Установка изделия на трубу заключается в надевании кольца и его приваривания по окружности. Диапазон температур, при которых используются фланцы, находится в диапазоне от -70 до 300 0С. Такой широкий разброс пограничных значений дает возможность использовать фланцы в различных сферах: в составной части трубопроводов, соединительной части аппаратов, при соединении патрубков и приборов.
Фланцы – работы по изготовлению.
- На подготовительной стадии производства изготавливается расходуемый литейный электрод, представляющий собой слитки требуемого размера и веса.
- Производятся контрольные замеры используемого материала.
- Литейные работы, при окончании которых получается расплав с определенными характеристиками.
- При необходимости в расплав добавляются химические элементы, которые формируют характеристики готового изделия.
- Контролируется службой ОТК химический состав материала для изготовления фланцевой заготовки.
- Контроль геометрии заготовок, из которых будут производиться фланцы.
Как отмечается в различных изданиях и освещается на конференциях научных работников в сфере литейного производства, условия развития рынка деталей к трубопроводам, требуют повышенного внимания к качеству продукции. Технологические характеристики, которыми должны обладать фланцы, это не просто цифры в ГОСТ или иной документации, а проверенные временем и опытом значения. Все достижения, имеющиеся на данный момент — это результат многолетних наблюдений за применением и эксплуатацией фланцев и фланцевых соединений.
 Большое разнообразие рабочих сред, высокие уровни рабочих давлений, критические климатические условия, в которых эксплуатируются фланцы, обязывают производителей нести ответственность за соблюдение технологических процессов и применения только качественных материалов. Надежность, которыми должны обладать фланцы, напрямую влияет на состояние трубопроводов, на качество соединений в аппаратах, а следовательно на обстановку на опасных объектах. При несоответствии изделий ряду параметров возможно возникновение техногенных катастроф, ухудшающих экологическую обстановку, возможны человеческие жертвы среди населения и персонала работающего на таких объектах.
К сожалению, далеко не все предприятия, изготавливающие фланцы и запорную арматуру, понимают меру своей ответственности. Зачастую, в погоне за прибылью или с целью уменьшения внутренних затрат, руководство предприятий, «убирает» часть обязательных операций или исключает на всех стадиях производства функции контроля. Все это дает экономию, но создает опасность, что организации эксплуатирующие фланцы не смогут противостоять аварийным ситуациям.
Существует регламентирующий документ, который применяется при производстве фланцев. Это ГОСТ на фланцы в России, din в Европейском Союзе, ansi и asme в США. Согласно ГОСТ, производство должно точно соблюдать все технологические операции и каждый этап должен завершаться контролем. Нарушение требований ГОСТ приводит к тому, что фланцы выпускаются с худшими характеристиками, а это чревато катастрофами, пожарами и взрывами на объектах.
Достаточно важно для предприятий, выпускающих фланцы, является получение пакета документов, в составе которого входит лицензия, сертификация, разрешение на применение продукции. Хотя процесс получения документов довольно долг и стоимость пакета достигает значимых сумм, тем не менее, они необходимы для реализации продукции и подтверждают, что фланцы имеют все необходимые качественные характеристики. Запросить поставку, выгодно купить фланцы можно в разделе закупок портала, где все заявки выставляются от частных предпринимателей до предприятий и заводов.
Некоторое опасение взывает появление на рынке фланцев иностранного производства, изготовленных по иным нормативам, нежели российский ГОСТ. И даже если они выпускаются по din, ansi, asme, то в лучшем случае возможно несовпадение крепежных соединений, а в худшем несоответствие по химическому составу. Следовательно, даже не приходится говорить об использовании такой продукции на опасных объектах или в пограничных рабочих условиях эксплуатации. На рынке присутствует и большая доля китайских производителей, и зачастую их продукция с хорошими характеристиками подделывается, попадая в продажу по подложным документам. Отследить происхождение фланцевых соединений практически невозможно, а, следовательно, и применение остается под вопросом.
 Рынок фланцевого крепежа для трубопроводной арматуры и промышленности нефтегазовой отрасли несколько меньше, чем сегмент производства фланцев общего назначения. Фланцевый крепеж имеет очень широкую номенклатуру благодаря применяемым маркам сталей, и соответственно, разных механических свойств. Согласно ГОСТ 20700-75, фланцевый крепеж разделяется:
- (4 и 5 группа качества) для соединения арматуры и оборудования в не ответственных местах;
- (1 и 3 группа качества) определена для ответственных соединений с полным контролем каждой партии фланцевого крепежа.
В крепеже для ответственных соединений можно выделить:
- крепеж для высокотемпературных сред (от 0°С до 650°С);
- крепеж для низкотемпературных сред (до -60°С) и высокого давления в трубопроводах (ГОСТ 28919);
- коррозионностойкий крепеж;
- крепеж для атомной промышленности;
- высокопрочный крепеж (классы прочности с 10 по 14 по ГОСТу 1759-70);
- специальный крепеж по заказам разработчиков оборудования.
В связи с тем, что Россия вступила в ВТО, производителям все труднее выстоять в конкурентной борьбе. И только те производители, применяющие передовые методы производства, выпускающие высококачественные фланцы и фланцевый крепеж, способны выдержать демпинговые цены и наплыв зарубежной продукции.
Источник: http://www.flanci.ru/statyi/flantsy-po-tipam-dlya-truboprovodov-vseh-naznacheniy-ili-istoriya-litya-i-ih-vozniknoveniya/


Комментарии 0