Сварные швы в оборудовании перерабатывающей промышленности в основном не соответствуют высоким техническим требованиям, которые характерны для аэрокосмического и высокотехнологичного оборудования, существует первоочередная необходимость в чрезвычайно чистых и ровных профилях сварных швов.
Принцип действия
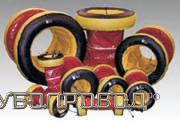
Определенный ассортимент продукции, чрезвычайный успех применения которого был доказан, специально подтверждает, что атмосфера инертного газа, созданная и сохраняемая под швом во время сварки, позволяет получать качественный профиль корня шва. Данная продукция относится к продукции системы продувки газом. За последние годы в данный вид продукции были внесены значительные улучшения и усовершенствования. Смысл заключается в использовании надувных систем заглушек (рис. 1, 2, 3) с каждой стороны шва, чтобы создать герметичное пространство, которое можно заполнить инертным газом, обычно аргоном. Тогда можно производить сварочные работы в полной уверенности в том, что корень шва защищен.
Самым распространенным продувочным газом, который используется в Европе, является аргон обыкновенного качества. Необходимо установить скорость потока инертного газа и давление.
Процедура продувки
На начальной стадии продувки необходимо обеспечить точки входа и выхода газа. Газ подается через открытое с одной стороны уплотнение, а выпускается через другое – с противоположной стороны, чтобы предотвратить нежелательное увеличение давления. У аргона более высокая плотность, чем у воздуха, и входное отверстие для газа должно быть на более низкой отметке, чем выпускное отверстие для воздуха.
Самый эффективный метод продувки газом – использование специально созданной надувной системы продувки труб. Система состоит из двух баллонов, изготовленных из каучука с защитной оболочкой из нейлона. Баллоны помещаются с обеих сторон шва и надуваются при помощи продувочного газа. Такие системы предпочтительны, т. к. здесь не возникает трудностей, которые могут возникнуть из-за загрязнения водой сварочной зоны при использовании неподходящих материалов.
Подготовительный процесс перед продувкой
Подготовительный процесс заключается в вымещении воздуха, который находится в пространстве между заглушками. Время, отведенное на подготовку перед продувкой, обусловлено многими факторами, такими как диаметр трубы, продуваемый объем и максимально допустимый уровень содержания кислорода.
Общим заблуждением является то, что увеличение потока продувочного газа сократит время продувки. Это неправильно: увеличение скорости потока газа увеличивает турбулентность, может закончиться нежелательным смешением продувочного газа и воздуха и в конечном счете увеличит время продувки. Как правило, скорость потока перед продувкой и время должны позволять изменять объем надувной системы до пяти раз. При этом обычная скорость потока газа будет ~ 20 л/мин. Сварные швы, которым требуется зазор между свариваемыми кромками или там, где плохая совместимость кромок, создают нежелательную утечку продувочного газа. Это можно устранить при помощи пленки, которая удаляется по мере выполнения сварочных работ. Уровни кислорода и влаги в продувочном газе должны быть проверены при помощи специализированного оборудования в местах выхода газа. Уровень остаточного кислорода, равный 0,1%, подходит для таких материалов, как нержавеющая сталь, тогда как при сварке более чувствительных сплавов, у которых основу составляет титан или другие активные металлы, уровень содержания кислорода должен быть не выше 0,01%.
Процесс продувки
Как только качество газа в локализованном пространстве достигло необходимого уровня, скорость потока газа может быть сокращена до 5 л/мин. для проведения сварочных работ. Обладая большей практикой, можно определить скорость потока газа у входного отверстия. Чрезмерная скорость потока может вызвать в трубе постоянное увеличение давления и создать вогнутую линию в геометрии корня шва, в более экстремальных случаях может произойти выброс расплавленного металла сварочной ванны. На швах, которые не закрыты должным образом, более высокая скорость потока может быть необходима, чтобы избежать загрязнений. Тем не менее, по мере того как швы завариваются, скорость потока газа необходимо сократить, чтобы избежать чрезмерного повышения давления.
Затраты
Очень сложно предоставить точные данные по затратам на сварку одного шва, хотя бы потому, что на стоимость влияют в большой степени диаметр трубы и толщина стенок. Однако, согласно отчетам пользователей, потребление газа может быть сокращено на 90%, время продувки составляет несколько минут для трубы 1 м.
Исходя из базового анализа, очевидно, что в тех случаях, когда производится несколько сварочных работ при одинаковых диаметрах труб, можно значительно сократить расходы при использовании надувной системы продувки труб в качестве средства герметизации. К сокращению затрат можно прибавить технические преимущества надежной герметизации и простоту использования системы, таким образом, концепция надувной системы продувки труб предлагает значительные преимущества.


Комментарии 0