Доклад, представленный на международной конференции "NO-DIG - 2012". Авторы - В.И. Емелин, Сибирский федеральный университет, Кафедра транспортных и технологических Машин (Россия, Красноярск), В.Н. Белобородов, А.Н. Ли, Сибирский научно-исследовательский институт гидротехники и мелиорации, Строительный отдел (Россия, Красноярск).
Более 50 % трубопроводов в России требуют ремонта. Срок их службы не превышает 30–40 лет. В отдельных случаях, например, для промысловых трубопроводов при перекачке ими нефти со значительным содержанием воды, кислорода и сероводорода срок службы снижается до 1–3 годов. В настоящее время в России преимущественно применяются траншейные способы ремонта трубопроводов, которые сопряжены с выполнением большого объема земляных работ, перекрытием или торможением транспортных потоков, разрушением и последующим восстановлением дорожных покрытий. Указанные недостатки могут быть устранены совершенствованием и внедрением бестраншейных способов ремонта трубопроводов взамен траншейных.
На сегодня бестраншейных способов ремонта трубопроводов известно более десятка. Их можно разделить на две группы:
1) с разрушением старого стального трубопровода, его расширением и протаскиванием нового пластмассового;
2) без разрушения старого трубопровода путем нанесения на его внутренние стенки покрытия из различных материалов.
Достоинством способов первой группы является возможность увеличения диаметра восстановленного трубопровода. Достоинствами способов второй группы являются меньшая стоимость ремонта, возможность применения технологических материалов отечественного производства, использование более простого в изготовлении и эксплуатации оборудования. Из способов второй группы обращает на себя внимание способ нанесения внутренних композиционных рукавных покрытий, в котором указанные выше достоинства проявляются более ярко. Этот способ получил название «Феникс» и, несмотря на удачно разработанное для его реализации оборудование немецкой фирмой Proisag Wasser und Rortechnik GmBX требует дальнейшего совершенствования в направлениях упрощения конструкции рукава и оборудования, возможности изготовления рукава непосредственно на объекте, выполнения работ при более низких температурах воздуха и ускорения пропитки тканевой оболочки клеем. С учётом сказанного ниже рассмотрен ряд предлагаемых технических решений.
В работе использованы теоретические и экспериментальные методы исследования. При этом последние, включающие исследования, как в производственных, так и в лабораторных условиях, выполнены с использованием разработанных авторами стендов (Емелин, 2010). Основные результаты исследований рассмотрены в авторских работах (Белобородов, 2010; Емелин, 2005, 2009, 2010), которые здесь обобщены и дополнены. Весь процесс бестраншейного ремонта трубопроводов рассматриваемым способом условно может быть разделен на три периода: подготовительный, основной (главный) и заключительный. В течение подготовительного периода:
- выбирают способ ремонта;
- разрабатывают проект производства работ;
- сбрасывают давление и воду или др.;
- снимают запорную арматуру;
- диагностируют состояние трубопровода;
- устраивают, при необходимости, в зависимости от габаритов применяемого оборудования, приямки;
- доставляют в зону работ оборудование и материалы.
В ходе основного периода выполняются:
- окончательное опорожнение трубопровода от воды или другой среды, вырезка катушек и протаскивание каната (фала) с помощью тороидного устройства;
- сушка внутренней поверхности трубопровода и его механическая очистка скребками, щётками и поршнями фирмы «Доркомтехника»;
- обеспыливание внутренней поверхности трубопровода путем продувки с одновременным протаскиванием через трубопровод металлической щетки или путем гидродинамической промывки;
- телеинспекция;
- прогрев трубопровода перед введением оклеечного рукава до Т>40–50 град подогревателем воздуха (8Г27К или другим);
- нанесение внутритрубного композиционного рукавного покрытия с выдержкой во времени под избыточным давлением воздуха 0,01–0,04 МПа и с возможным прогревом для полимеризации клея;
- удаление полиэтиленового рукава; телеинспекция.
В течение заключительного периода устанавливают запорную арматуру, проводят промывку и испытание отремонтированного трубопровода, засыпают приямки, восстанавливают асфальтовое покрытие и зеленые насаждения. Операции подготовительного и заключительного периодов могут быть более растянуты во времени и выполняться с временными интервалами. Операции же основного периода предпочтительно выполнять более оперативно, в тесной взаимосвязи между собой и без значительных перерывов. Поскольку для их выполнения серийно выпускаемое оборудование отсутствует, то ниже основное внимание будет уделено конструкции оборудования для выполнения операций основного периода, и в частности, операций по нанесению внутритрубных композиционных покрытий. Для нанесения таких покрытий способом комбинированного рукава авторами разработано несколько вариантов технологии и оборудования. Конструктивно-технологические схемы двух наиболее простых из этих вариантов показаны на рис. 1.
Нанесение покрытия по первому варианту способа (рис. 1, а), осуществляется в следующей последовательности. Сматываясь с барабана 1, под воздействием давления воздуха в трубопроводе, тканевая оболочка 2 проходит через ванну 3, где пропитывается клеем. Далее тканевая оболочка пропускается через отверстие полой консоли 4, снаружи которой нанизан и собран в гофры полиэтиленовый рукав 5. При дальнейшей протяжке оболочки, она оказывается внутри этого рукава с образованием комбинированного рукава 6, который протягивается через устройство герметичного ввода 8 в трубопровод 11.

Рис. 1. Конструктивно-технологическая схема бестраншейного ремонта трубопроводов способом нанесения композиционных покрытий с использованием комбинированного рукава, вводимого в трубу с выворотом под воздействием давления воздуха (а) или без выворота протаскиванием лебедкой (б), (1 – барабан; 2 – тканевая оболочка; 3 – ванна с полимерным составом; 4 – устройство для изготовления комбинированного рукава; 5 – плёночный рукав; 6 – комбинированный рукав; 7 – подкладка; 8 – устройство для герметичного ввода комбинированного рукава в трубопровод; 9 – приямок; 10 – компрессор; 11 – трубопровод; 12 – канат; 13 – обводные блоки; 14 – лебедка).
В это устройство и далее – в зону выворота рукава от компрессора 10 поступает сжатый воздух, за счет давления которого рукав раскатывается внутри трубопровода. По достижению конца восстанавливаемого участка трубопровода продвижение рукава останавливают, давление же воздуха в трубопроводе сохраняют до окончания полимеризации клея. Для ускорения процесса полимеризации, а также для обеспечения возможности выполнения работ при пониженных температурах окружающего воздуха (от 0 до -5 градусов) трубопровод либо прогревают до начала нанесения покрытия, либо в него подают горячий воздух после протяжки рукава, либо в состав клея вводят специальный отвердитель, например, ЭТАЛ-45М.
Нанесение покрытия по второму варианту способа (рис. 1, б) осуществляют в следующей последовательности. Предварительно сшивают из иглопробивной полиамидной технической ткани рукавную оболочку, а из полиэтиленовой пленки сваривают пленочный рукав и вводят его внутрь оболочки с образованием, таким образом, комбинированного рукава, который наматывают на барабан 1.
Оборудование для выполнения этих операций на рис. 1, б не показано. Затем, в соответствии с этим рисунком, комбинированный рукав пропускают через ванну для пропитки полимерным составом и далее протягивают лебедкой через трубопровод. После завершения протяжки в пленочный рукав подают воздух, поднимая давление до 0,02–0,03 МПа и сохраняя его до окончания полимеризации клея.
Таким образом, по сравнению с 1-м вариантом способа, 2-й вариант отличается составом комплекса оборудования. Дополнительно используется лебедка и устройство для ввода полиэтиленового рукава внутрь тканевой оболочки, но зато исключены устройства для образования комбинированного рукава и герметичного ввода этого рукава в трубопровод. Кроме того, во втором варианте тканевая оболочка находится снаружи полиэтиленового рукава до и после ее введения в трубопровод, тогда как в первом варианте вне трубопровода она находится внутри рукава, а после ввода в трубопровод, вследствие выворота – снаружи, примыкая к его стенкам.
Опытным путем установлено, что процесс нанесения покрытия необходимо вести с соблюдением следующих режимов:
- длина захватки не более 120–200 м;
- скорость протягивания рукава 0,05–0,10 м/с;
- избыточное давление воздуха 0,01–0,06 МПа в зависимости от диаметра трубопровода (0,04–0,06 МПа при диаметре меньше 100 мм; 0,02–0,04 МПа при диаметре 100–300 мм; 0,01–0,02 МПа при диаметре больше 300 мм).
Длительность выдержки давления воздуха при полимеризации клея 6–48 часов (в зависимости от температуры в зоне полимеризации, типов смолы и отвердителя).
Путем анализа характеристик различных тканей, пленок, смол и их отвердителей установлено, что для условий ремонта трубопроводов наилучшим образом подходят иглопробивная полиамидная техническая фильтровальная ткань (артикул 56035), полиэтиленовая пленка толщиной 150–200 мкм, эпоксидная смола ЭД-20 и отвердитель смолы ПЭПА. А при низких температурах в зоне полимеризации клея (t = –7/+10 градусов) – отвердитель смолы ЭТАЛ-45М.
Рассмотренные два варианта технологии и оборудования для нанесения композиционных покрытий могут быть использованы не только для бестраншейного ремонта трубопроводов, но и для их защиты от коррозии. Однако в последнем случае покрытие по толщине будет иметь большой запас, следовательно, и значительную стоимость. Для ее снижения предлагается технология нанесения более тонких защитных полимерных покрытий с использованием тороидных устройств, рис. 2.
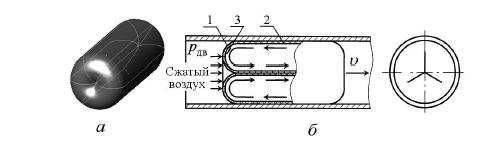
Рис. 2. Эластичное тороидное устройство: а – общий вид; б – схема движения в трубопроводе (1 – тканевая оболочка, 2 – резиновая камера, 3 – ниппель).
Техническое средство, показанное на рис. 2, основано на использовании так называемого тора, который отличается от обычного, имеющегося в нашем представлении тора как геометрической фигуры тем, что он вытянут в длину, выполнен полым, заполнен воздухом, а его продольное отверстие сомкнуто, рис. 2, а. Применение такого тора основано на способности перекрывать поперечное сечение трубопровода и передвигаться в нем качением под действием разности давлений воздуха на его концах, рис. 2, б. Устройство состоит всего лишь из 3-х деталей: резиновой камеры, тканевой покрышки и ниппеля. В качестве источника энергии используется компрессор либо вакуум-насос. В случае использования последнего разряжение создается в пространстве трубопровода справа от тора (рис. 2). Эластичное тороидное устройство характеризуется высокой степенью универсальности (выполнение множества указанных ниже функций), проходимости (может преодолевать сужения и изгибы трубопроводов различного поперечного и продольного сечений) и простоты конструкции (состоит всего из 3-х деталей). Конструкция, расчет и возможности тороидных устройств более подробно рассмотрены в работах авторов (Емелин, 2005, 2009).
Предложенное тороидное устройство может быть использовано не только для нанесения покрытия, но также и для удаления ржавчины, обезжиривания, вытеснения из трубопровода воды и протягивания троса или фала. Для выполнения первых трех видов работ должны использоваться два таких устройства, разделенных промежутком, в который закачивают полимерный состав, преобразователь ржавчины или растворитель. Для выполнения последних двух работ достаточно одного устройства.
Все рассмотренные варианты технологии и оборудования прошли опытную проверку и внедрение при бестраншейном ремонте трубопроводов на объектах:
- Есаульской оросительной системы Березовского района Красноярского края (640 м диаметром 300 мм и 436 м диаметром 700 мм);
- водопровода в Дивногорске (400 м диаметром 219 мм; 200 м диаметром 150 мм);
- трубопровода под взлетной полосой аэропорта Домодедово в Московской области (60 м диаметром 273 мм, ремонт без прекращения полета самолетов);
- водопровода из железобетонных труб в Канске (165 м диаметром 800 мм);
- трубопровода в Саяногорске под дорожной насыпью (72 м диаметром 300 мм);
- технологического водопровода на железнодорожной станции Зыково Красноярской железной дороги (1500 м диаметром 150 мм, ремонт без остановки движения поездов).
Новизна разработанных технических решений защищена 15-ю патентами на изобретения. Предложенные технологии и оборудование предназначены для бестраншейного ремонта и защиты от коррозии коммунальных, мелиоративных, промысловых и технологических трубопроводов.
Выводы:
- Разработаны и рекомендуются к использованию два варианта комплекса оборудования для бестраншейного ремонта трубопроводов способом нанесения композиционных покрытий.
- Предложено универсальное эластичное тороидное устройство высокой проходимости для выполнения подготовительных работ и внутритрубного нанесения полимерных покрытий с целью защиты трубопроводов от коррозии при их прокладке и ремонте.
- Определена область рационального применения каждого из разработанных комплексов – бестраншейный ремонт коммунальных, мелиоративных, промысловых и технологических трубопроводов диаметрами 100–1400 мм.
- Выявлены основные требования к технологическим материалам (технической ткани, полиэтиленовой пленке, эпоксидной смоле, ее отвердителю и растворителю), даны рекомендации по их выбору и определены рациональные режимы работы оборудования.
Список литературы
- Белобородов В. Н., Ли А. Н., Емелин В. И. Отечественные бестраншейные технологии восстановления трубопроводов: монография, стр. 196. СФУ. К. 2010.
- Емелин В. И., Авдеев Р. М. Торообразный эластичный привод для внутритрубных работ: монография, стр. 167. ИПЦ КГТУ. К. 2005.
- Емелин В. И., Азеев А. А. Комплекс стендов для исследования процесса бестраншейного ремонта трубопроводов. Строительные и дорожные машины № 5, стр. 38–42. 2010
- Емелин В. И., Азеев А. А. Влияние различных факторов на производительность комплекса оборудования для бестраншейного ремонта трубопроводов способом нанесения композиционных покрытий. Упрочняющие технологии и покрытия.№ 8, стр. 3–9. 2009
- Емелин В. И. Универсальные технические средства высокой проходимости для бестраншейного ремонта трубопроводов. Вестник машиностроения № 5, стр. 40–44. 2009


Комментарии 0