Доклад, представленный на международной конференции "NO-DIG - 2012". Автор - О.А. Продоус, ООО “Компания ИНКО” (Россия, Санкт-Петербург).
В практике проектирования часто имеют место ситуации, когда очистные сооружения водоподготовки вынуждены располагать на значительном расстоянии от города или населенного пункта. В этом случае, в зависимости от рельефа местности и некоторых других факторов, для обеспечения водоподачи потребителю приходится предусматривать устройство магистральных водоводов, диаметры которых обычно свыше 400 мм, а рабочее давление превышает 1,25 МПа (12,5 кг/см2).
Традиционный материал для строительства водоводов – металлические трубы – сталь или чугун. Причем, чем меньше диаметр, тем больше вероятность использования раструбных чугунных труб на резиновых уплотнительных кольцах, являющихся их существенным недостатком.
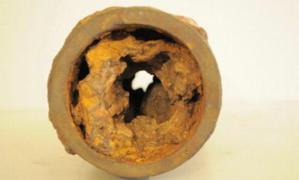
В практике эксплуатации металлических трубопроводов известны случаи увеличения потерь напора в результате отложений на стенках труб взвешенных частиц, солей кальция, магния и железа, которые содержаться в транспортируемой воде, и приводят к зарастанию внутренней поверхности. А также ведут к увеличению гидравлического сопротивления труб более чем в два раза, что приводит к снижению их пропускной способности до 30 % (рис. 1).

Рис. 1. Фрагмент отложений на внутренней поверхности чугунной трубы
Другой, не менее важной причиной нарушения работы водоводов, являются просадки, оползни и подвижки грунтов, вызванные природными геологическими факторами.
В этом случае, кроме падения напора, уменьшения объема подачи воды потребителю, возрастает доля утечек и аварийность трубопроводов.
Эти причины вызывают необходимость проведения бестраншейного ремонта для восстановления эксплуатационных характеристик водоводов.
Основным и наиболее рациональным способом ремонта согласно классификации является протаскивание сваренной плети полиэтиленовых труб в предварительно очищенный и подготовленный участок трубопровода длиной 100 - 150 м, в зависимости от его диаметра.
Однако полиэтиленовые трубы серийного производства большого диаметра, выпускаемые по ГОСТ 18599-2001, для бестраншейного ремонта можно применить лишь в ограниченных по диаметрам случаях из-за невозможности выдерживать рабочее давление более 1,25 МПа (ГОСТ, 2002).
Поэтому при проектировании водоводов с рабочим давлением более 1,25 МПа до настоящего времени использовались металлические трубы, что позволяло обосновывать их применение в нарушение Федерального закона № 261 от 23 ноября 2009 года “Об энергосбережении и повышении энергетической эффективности…”, касающегося эксплуатации трубопроводов систем водоснабжения.
Требованиям этого закона в полной мере отвечают высоконапорные полиэтиленовые трубы, произведенные на оборудовании фирмы “Krah AG”, Германия, выдерживание повышенного давления которыми обеспечивается за счет формирования соответствующей толщины стенки труб в процессе их изготовления.
В 2006 году фирма “Krah AG” представила новую технологию производства высоконапорных полиэтиленовых труб в большом диапазоне давлений до 3,0 МПа и диаметров от 300 до 4000 мм.
Технология предусматривает многослойную спиральновитую намотку экструзионной смеси ПЭ 100 (78 %), резаного стекловолокна (20 %) с длиной волокон до 7 мм и связующего материала (2 %) на предварительно нагретый металлический барабан (оснастку), диаметр которого определяет внутренний диаметр трубы.
Технология позволяет получить трубу с трехслойным сечением стенки, выдерживающую рабочее давление до 3,0 МПа (30 кг/см2), с внутренним и наружным слоями из ПЭ 100 и среднего композитного слоя из смеси ПЭ 100, резаного стеклопластика и связующего материала в соотношении по массе 78 % х 20 % х 2 % .
Существенной отличительной особенностью таких труб является использование при их производстве композитной смеси, позволяющей снизить до 40 % долю ПЭ 100, что существенно влияет на стоимость производства одного погонного метра трубы конкретного диаметра и давления.
В соответствии с требованиями европейского стандарта ISO/CD 29561–1.4 эти трубы классифицированы с использованием показателя SIDR, являющегося стандартным размерным соотношением внутреннего диаметра трубы d к толщине ее стенки e (рис.2).
Это означает, что трубы всегда будут иметь большую пропускную способность в сравнении с теми, которые выпускаются традиционно по ГОСТ 18599-2001, классифицированными по стандартному размерному соотношению SDR, являющемуся отношением наружного диаметра трубы dн к толщине ее стенки e.

Рис. 2. Высоконапорная полиэтиленовая труба “KRAH” и ее сечение
Имеет место следующая закономерность. В трубах, произведенных по технологии “Krah”, при фиксированном внутреннем диаметре и постоянной пропускной способности с увеличением рабочего давления всегда растет толщина их стенки.
Для труб, произведенных по ГОСТ 18599-2001, при увеличении рабочего давления возрастает толщина их стенки, уменьшается внутренний диаметр и всегда снижается пропускная способность.
Это обстоятельство требует внесения определенных корректив при проведении гидравлического расчета труб, выпускаемых по двум разным технологиям.
Также при проведении стыковой сварки труб предъявляются особые требования к вкладышам сварочных машин, обеспечивающим проведение технологического процесса сварки труб, классифицированных по показателю SIDR, а не SDR.
Такие требования к вкладышам производителями сварочных машин для любой из двух технологий обеспечиваются без особых проблем.
Ниже в таблице приведены данные для гидравлического расчета труб напорных из полиэтилена.

Последовательность технологического процесса бестраншейного ремонта высоконапорных водоводов следующая:
производится механическая или гидродинамическая очистка внутренней поверхности участка водовода, подвергаемого бестраншейному ремонту;
производится гидравлический расчет высоконапорных труб, отвечающих требованиям по давлению и пропускной способности для подбора конкретного ремонтного диаметра;
осуществляется подготовка (стыковая сварка) плети труб, длиной не менее 50 м и не более 100 (150) м, в зависимости от требуемого давления и диаметра;
подготавливаются два котлована с откосами с обеих сторон ремонтного участка водовода, длины которых должны быть не менее длины одной 12-ти метровой трубы;
в котловане, противоположном направлению перемещения труб, устанавливается автоматическая гидравлическая лебедка, обеспечивающая протяжку сваренной плети труб;
в котловане, из которого будет перемещаться трубопровод, укладываются специальные ролики, по которым будет передвигаться с помощью гидравлической лебедки уложенная на них плеть труб (рис. 3).
Далее технологический процесс аналогичен традиционному процессу протяжки “труба в трубу” – релайнингу.

Рис. 3. Протяжка высоконапорных полиэтиленовых труб
Завершающим этапом бестраншейного ремонта высоконапорного водовода является его гидравлическая оценка или проверка способности отремонтированного участка пропустить заданный расход воды с требуемым напором.
Допустим, что требуется провести ремонт водовода из старых стальных труб с внутренним диаметром 600 мм и давлением PN = 1,8 МПа, по которому обеспечивается подача расхода Q = 180 л/с.
Согласно вышеприведенной последовательности для подбора конкретного ремонтного диаметра производится гидравлический расчет труб с учетом величин заданного расхода Q, л/с и давления PN, МПа.
Приведенным условиям отвечают два типа труб. Первый тип – труба высоконапорная полиэтиленовая с наружным диаметром dн= 560 мм, с толщиной стенки e = 62,5 мм, PN 1,8 МПа, SDR 9 – по ГОСТ 18599-2001. Второй тип – труба “Krah” высоконапорная полиэтиленовая с внутренним диаметром dн = 500 мм, с толщиной стенки e = 29,8 мм, PN 1,8 МПа, SIDR 17.
Фактический внутренний диаметр труб первого типа, обеспечивающий подачу Q = 180 л/с при скорости V = 1,21 м/с и потере напора 2,5 мм/м, составляет
d1 = dн – 2e = 560 – 2 х 62,5 = 435 мм
Аналогично, для труб второго типа: при Q = 180 л/с, скорости V = 0,92 м/с и потере напора 1,26 мм/м внутренний диаметр составляет d2 = 500 мм
Т.е. при прочих равных условиях потери напора в трубах первого типа в 1,98 раза выше, чем в трубах второго типа. Следовательно, предпочтение следует отдавать трубам “Krah”, имеющим на 13 % больший внутренний диаметр и меньшие на 49,6 % потери напора при пропуске одного и того же расхода.
В таблице 1 приведены технические параметры высоконапорных полиэтиленовых труб большого диаметра, наиболее часто используемые на практике.
Таким образом, для бестраншейного ремонта магистральных водоводов из металлических труб диаметром более 400 мм и давлением более PN 1,6 МПа следует использовать высоконапорные полиэтиленовые трубы “Krah”, диаметры которых определяются гидравлическим расчетом с последующей протяжкой сваренной плети в ремонтируемый участок водовода с использованием технологии “труба в трубу”.
Список литературы
1. Трубы напорные из полиэтилена. Технические условия. ГОСТ 18599-2001. ИПК. Издательство стандартов, М. 2002.
2. Продоус О.А. Классификация способов бестраншейного ремонта инженерных сетей. “Стройпрофиль” № 7 (29), стр. 74 -76. СПб. 2003.
3. Продоус О.А. Рекомендации по выбору способа и подбору технологического оборудования для бестраншейного ремонта инженерных сетей, стр. 51, СПб. 2004.
4. Продоус О.А. Энергоресурсосберегающие высоконапорные полиэтиленовые трубы для систем водоснабжения. “Вестник РАВВ” № 3, стр. 47–48. 2011
5. Продоус О.А. Таблицы для гидравлического расчета труб напорных из полиэтилена. Справочное пособие, изд. 2-е, переработанное и дополненное, стр. 240. “Герда”. СПб. 2011


Комментарии 0