Доклад, представленный на международной конференции "NO-DIG - 2012". Авторы - Хренов К.Е., Шушкевич Е.В., Косыгин А.Б., МГУП «Мосводоканал», (Москва, Россия); Ханин В.Н., Корабельников Т.В., Фомина И.В., ЦТД «Мосводоканал», (Москва, Россия); Баранов С.В., ПУ «Мосводопровод», (Москва, Россия).
Водопроводные и канализационные сети города Москвы представляют собой разветвлённую систему подземных и надземных трубопроводов, общая протяжённость которой в 2011 году составляет 11015 и 7972 км, соответственно. Выход из строя, аварийное повреждение сетей может повлечь за собой перебои в работе систем водоснабжения и водоотведения, экологические и транспортные проблемы в мегаполисе. Повышение надёжности работы трубопроводов, предупреждение их старения, проведение своевременной реконструкции старых и прокладки новых является одной из приоритетных задач МГУП "Мосводоканал". Так, только в 2010 году было переложено 113,7 км водопроводных сетей.
На эксплуатационные факторы, действующие на трубопровод (просадки грунта, естественное старение материала труб, внешнее и внутреннее коррозионное воздействие среды и транспортируемой жидкости) зачастую накладываются дефекты, возникающие ещё в момент его прокладки или реконструкции (некачественное проведение монтажных, сварочных работ, динамические нагрузки при засыпке, загрязнение трубопровода и т.д). Для устранения этих дефектов необходимо своевременно, ещё на этапе строительства или реконструкции, их выявить. В условиях подземной прокладки, большого разброса по назначению (водопроводные трубы, напорные канализационные, безнапорные канализационные) и диаметрам (от 50 до 2000 мм), и по материалам (полиэтилен, чугун, сталь с ЦПП, железобетон, асбестоцемент) это является сложной многоплановой задачей. Центром технической диагностики (ЦТД) "Мосводоканал" проводится комплекс работ с применением современных методов диагностики и неразрушающего контроля трубопроводов: контроль сварных соединений, их испытание на осевое растяжение, контроль изоляционного покрытия, телевизионное обследование внутренней поверхности трубопроводов.
Контроль сварных соединений трубопроводов различного назначения во всём мире осуществляется одними и теми же методами: визуально-измерительный контроль (ВИК), ультразвуковой (УЗК), рентгеновский контроль, и разрывные испытания сварных соединений (на растяжение и сжатие). Выбор метода контроля зависит от материала трубы и эксплуатационных характеристик материала (давление, температур, среда) и устанавливается нормативной документацией на конкретную группу трубопроводов. Таким документом для водопроводных и канализационных трубопроводов является СНиП 3.05.04-85* "Наружные сети и сооружения водоснабжения и канализации". В соответствии с ним, при новом строительстве ультразвуковому контролю подвергается 100% швов стальных и полиэтиленовых трубопроводов закрытой прокладки, рентгеновскому контролю сварных соединений стальных труб - ≥10% от общего числа контролируемых сварных швов.
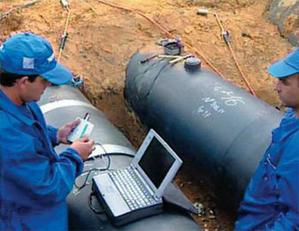
Визуально-измерительный контроль – это первый шаг, с которого начинается проверка любого сварного соединения. Визуально (на глаз или с помощью увеличительной лупы) определяется внешний вид сварного соединения и наличие поверхностных дефектов (трещин, непроваров, цепочек пор и т.д.). Измерительно (с помощью штангенциркуля и шаблона сварщика) определяются геометрические размеры шва. Полученные значения сопоставляются с допустимыми значениями, установленными в нормативной документации. Ультразвуковой контроль качества сварных швов производится ультразвуковыми дефектоскопами с целью обнаружения недопустимых внутренних дефектов типа трещин, непроваров, свищей, незаваренных кратеров, прожогов. В ЦТД он осуществляется.
Рентгенографический контроль сварных швов стальных трубопроводов проводится с помощью рентгеновского аппарата методом рентгеновского просвечивания с последующей проявкой и расшифровкой рентгеновских пленок. По наблюдениям специалистов ЦТД, наиболее часто встречающимися дефектами сварных швов при прокладке стальных водопроводных трубопроводов являются: отступления от допускаемых размеров и формы шва, подрезы, западания между валиками, незаваренные кратеры и выходящие на поверхность поры, непровары в корне шва, смещения кромок труб, превышающие допустимые размеры.
Оценка качества стыковых сварных соединений производится по альтернативному признаку "годен" или "не годен", учитывая данные всего комплекса проведённого контроля (ВИК, УЗК или рентгеновского). Результаты оформляют соответствующим протоколом и заносят в электронную Базу данных программы ЕИП-ЦТД. Так на рис. 1 хорошо видно, что в процентном соотношении, количество забракованных сварных соединений невелико (4%), однако, на практике, эксплуатация трубопровода с дефектами в сварных швах могла бы привести к многочисленным (127 шт) авариям.
В настоящее время для прокладки и реконструкции водопроводных и канализационных сетей всё шире применяются полиэтиленовые трубы. Так, в 2010 году 40% реновации водопроводных труб проведено методом протягивания полиэтиленового рукава. Специалистами ЦТД уделяется большое внимание контролю сварных соединений трубопроводов из полиэтилена. Контроль проводится в соответствии "Регламентом использования полиэтиленовых труб для реконструкции сетей водоснабжения и водоотведения", а также СП 42-105-99 "Контроль качества сварных соединений полиэтиленовых газопроводов" и СП 40-102-2000 "Проектирование и монтаж трубопроводов и систем водоснабжения и канализации из полимерных материалов".
Ультразвуковому контролю подвергаются 100% сварных соединений полиэтиленовых трубопроводов, выполненных сваркой нагретым инструментом встык и соответствующие требованиям визуального контроля. Визуально-измерительный и ультразвуковой контроль проводятся аналогично и с использованием того же оборудования, что и при контроле сварных швов стальных труб.
Наиболее часто встречающимся дефектом в сварных соединения водопроводных и канализационных труб из ПНД является несплавление торцов труб, которое обусловлено нарушением параметров сварки. Также специалистами ЦТД были выявлены отступления от допускаемых размеров и формы валиков грата шва, смещения кромок труб, превышающие допускаемые размеры, несплавление кромок труб в сварном шве, трещины в шве, недопустимые механические повреждения в зоне шва и околошовной зоне. Процент негодных сварных стыков на полиэтиленовых трубопроводах почти в два раза выше, чем в стальных (рис.1), что объясняется новизной применения данного материала, а следовательно, плохой подготовкой сварщиков, настройкой сварочных аппаратов, зачастую просто путаницей в применяемых марках полиэтилена низкого давлении, отсутствием нормативного документа по сварке водопроводных и канализационных труб из ПНД, позволяющим чётко регламентировать все перечисленные нюансы.

Чётко ответить на вопрос о пригодности каждого сварного шва в отдельности позволяет использование дополнительного, более точного метода контроля – испытания сварных швов на осевое растяжение. Для проведения разрывных испытаний допускных и контрольных сварных соединений из ПНД в ЦТД была введена в эксплуатацию универсальная испытательная машина Instron 3369. Данная электромеханическая испытательная система предназначена для проведения испытаний на растяжение и сжатие сварных соединений труб из полимерных материалов с целью определения их механических характеристик. Система обладает хорошими эксплуатационными характеристиками, полным контролем и управлением машиной с компьютера и высокой точностью измерения перемещения (±0.1%). Испытания выполняются на образцах-лопатках по ГОСТ 11262. Из каждого контролируемого стыка вырезают не менее пяти образцов. При испытании определяют характер (тип) разрушения образца, а также относительное удлинение при разрыве. По результатам испытаний оформляется протокол установленной формы. В I полугодии 2011 года проведено 81 испытание сварных соединений, из которых 7 забраковано. В дальнейшем, в соответствии "Регламентом использования полиэтиленовых труб для реконструкции сетей водоснабжения и водоотведения " планируется проводить испытания сварных соединений на статический изгиб и испытания на сплющивание (сжатие) муфтовых соединений и полимерных покрытий. Проведение разрывных испытаний сварных соединений позволило существенно усилить надзор за качеством проведения работ по реконструкции и прокладке новых полиэтиленовых труб и решить многие споры о качестве сварных швов.
Как показывает опыт специалистов ЦТД по выявлению причин аварии на трубопроводах подземной прокладки, в последнее время участились случаи локального коррозионного разрушения стальных труб в месте отсутствия или повреждения изоляционного покрытия. В данных условиях становится особенно важен контроль наружного изоляционного покрытия на этапе строительства. Контролю подвергается 100% стальных трубопроводов и стальных футляров. Данный вид контроля включает комплекс работ: измерение толщины изоляционного покрытия; измерение адгезии защитного покрытия в траншее до засыпки (на 10% сварных швов) адгезиметром; определение диэлектрической сплошности защитного покрытия в траншее до засыпки (100%) искровым дефектоскопом; 100% проверка отсутствия внешних повреждений, вызывающих непосредственный электрический контакт между металлом труб и грунтом после обратной засыпки (в случае открытой прокладки стальных трубопроводов); фотосъемка.
Приёмка водопроводных и канализационных трубопроводов с применением телевизионной диагностики уже давно стала практикой в МГУП "Мосводоканал". В настоящее время осмотру подвергается 100% всех сетей при новом строительстве. На деле это означает, что ежегодно обследуются десятки километров трубопроводов. Так, за 2010 год было обследовано 133,2 км водопроводных труб и 25,4 канализационных, что на 30% больше, чем в 2005 году. Основной рабочий инструмент специалистов, осуществляющих осмотр внутренней поверхности трубопровода – оборудование для телевизионной диагностики. Многолетний опыт работы с ним, объединение цехов по обследованию канализационных и водопроводных труб в единой структуре ЦТД, позволило выбрать из всего существующего в настоящий момент оборудования именно то, которое наиболее надёжно, эффективно и удобно в применении для водопроводных и канализационных трубопроводов разного диаметра. Обследование выполняется по следующей схеме: фиксируется участок для телеинспекции, определяются колодцы, через которые должен быть произведен запуск ТВ-робота, осуществляется телеинспекция заданного участка, с получением соответствующей видеозаписи по объекту, составляется "Акт телевизионной диагностики" с фотографиями дефектных участков внутренней поверхности и рекомендациями по их устранению. При проведении телевизионной диагностики проверяется внутреннее состояние трубопровода: качество монтажа стыковых соединений, наличие посторонних предметов, качество заделки раструбных соединений, качество цементно-песчаного покрытия трубопровода, наличие трещин и отслоений в покрытии, неравномерность покрытия, наличие сколов, трещин, каверн и других дефектов внутренней поверхности трубопровода. После устранения загрязнений осуществляется повторное обследование.

Качество строительных работ можно оценить по доле брака, выявленного при их проведении (рис. 2,3). Несомненно, в последние годы она возросла, во многом благодаря усилению контроля. В водопроводной и канализационной сети, как правило, можно обнаружить лишь песок или гравий, попавшие туда при их стыковке из подушки (жёлтый сектор на рис. 2). Однако даже песок и гравий, попавшие в трубопровод ухудшают качество водопроводной воды, уменьшают пропускную способность водопровода и канализации. Для их удаления производится промывка с последующим повторным обследованием.
Другими дефектами, выявляемыми при приёмке новых водопроводных трубопроводов при помощи телевизионного обследования, являются: плохое качество заделки стыка чугунного трубопровода с резиновым уплотнением, что может привести к утечке воды и при просачивании её на поверхность вызвать подтопление коммуникаций или подвалов; отсутствие цементно-песчаного покрытия на сварных стыковых соединениях, сколы и трещины в нём, что может привести к коррозионному разрушению стальных труб в незащищённых местах (рис. 4).

Поскольку дефекты в новых трубах определяются материалом, из которого они изготовлены, а не назначением (в отличие от труб после их эксплуатации, где важным факторам является транспортируемая среда), те же дефекты наблюдаются в чугунных и стальных трубах канализационной сети (рис.5). Так, асбестоцементные трубы, прокладываемые в безнапорной канализации, склонны к образованию кольцевых трещин (рис. 5в), а полиэтиленовые трубы могут быть просто раздавлены грунтом.

Наряду с прокладкой новых трубопроводов, в Москве широко ведётся реконструкция старых водопроводных и канализационных трубопроводов. Так, в 2010 году была проведена реновация 58 км водопроводных и 54 км канализационных сетей. Основными методами их восстановления являются: нанесение на внутреннюю поверхность трубы цементно-песчаного покрытия, протягивание полиэтиленовых труб или рукава. Теледиагностика в данном случае необходима на всех этапах: до санации, так как наросты и отложения на старых трубах мешают технологиям бестраншейного восстановления, после прочистки, непосредственно перед нанесением цементно-песчаного покрытия, а также после проведения восстановительных работ, для оценки их качества. В зависимости от метода реконструкции, дефектами таких работ могут быть складки полимерного рукава, трещины, сколы, отсутствие в местах сварных соединений цементно-песчаного покрытия (рис.6).

Инструментальный контроль строительства необходим при прокладке новых и реконструкции использующихся водопроводных и канализационных сетей г. Москвы.
Многоплановый комплекс работ, осуществляемый ЦТД "Мосводоканал", направленный на выявление дефектов трубопроводов на этапе строительства и реновации, обеспечивает своевременное устранение дефектов, что повышает срок службы трубопроводов, улучшает качество питьевой воды, предотвращает возникновение аварийных ситуаций, связанных с подтоплением, и минимизирует экологический ущерб.


Комментарии 0