Доклад, представленный на международной конференции "NO-DIG - 2010". Авторы - Н.И. Шепелевич, А.Л. Коноплицкий, РУП «Институт БелНИИС» (Белоруссия, Минск).
До последнего времени в республике Беларусь и странах СНГ при строительстве коллекторов и тоннелей диаметром свыше 2000 мм в условиях городской застройки применялся так называемый метод щитовой проходки, в котором разработка грунта и устройство стенок тоннеля осуществляется под защитой металлической цилиндрической оболочки – щита.
В настоящее время в мировой практике, в условиях существующей городской застройки, начали широко применяться методы бестраншейной прокладки различных инженерных коммуникаций. Так, для строительства подземных коллекторов диаметром свыше 500 мм, как правило, применяется так называемый метод микротоннелирования, основанный на проталкивании за проходческим комплексом железобетонных или полимербетонных труб. Рядом зарубежных фирм созданы технология и оборудование, позволяющие осуществлять бестраншейную проходку и возведение коллекторов диаметром 3 м и более, длиной до 1 км.
В республике Беларусь метод микротоннелирования впервые опробован в 2007 г. ООО «Витинжстрой» при строительстве отдельных участков канализационных коллекторов диаметром 500, 600 и 800 мм. Проходка выполнена комплексом «HERRENKNECHT AVN 600» с использованием полимербетонных труб производства фирмы «Меуеr» (Германия).
В 2007 г. институтом «Минскинжпроект» был разработан проект экспериментального участка дождевого коллектора «Центр» (г. Минск) длиной 5,5 км, возводимого методом микротоннелирования. В качестве аналога (для проведения тендера) в проекте применены железобетонные трубы с внутренним диаметром 2500 мм, разработанные в 2006 г. Институтом «Мосинжпроект» (Россия). Очевидно, что покупка (стоимость около 2500 Евро/п.м.) и перевозка таких труб (вес трубы свыше 20 тонн) потребовала бы значительных валютных средств.
В апреле 2008 г. РУП «Спецжелезобетон» обратился в РУП «Институт БелНИИС» с предложением о разработке и постановке на производство железобетонных труб диаметром 2400 мм применительно к указанному объекту строительства. К августу 2008 г. были разработаны рабочие чертежи и технические условия на данный вид труб, изготовлены опытные образцы труб и проведены их приемочные испытания. 1 ноября ОАО «Трест №15 «Спецстрой» начата проходка первого участка коллектора (длинной около 500 м).
К слову, техническая документация на известные российские аналоги была куплена в Германии и переработана в соответствии с действующими строительными нормами России. Рабочие чертежи труб, включая значения расчетных и контрольных нагрузок, составляют коммерческую тайну и не были переданы даже для проведения сертификации (для участия в тендере). Нам же (при разработке нормативно-технической документации на трубы) пришлось ряд технических проблем решать самостоятельно, пользуясь различными информационными источниками и опытом работы в данной области.
Конструирование труб
Особенностью расчета и конструирования железобетонных микротоннельных труб является то, что максимальная глубина заложения коллектора «Центр» на отдельных участках достигает 25 м. При этом строительство коллектора (проходка) осуществляется в сложных инженерно-геологических условиях (ниже уровня грунтовых вод, в том числе в структурно-неустойчивых грунтах), что обуславливает воздействие на трубы значительных вертикальных давлений.
Вторым важным фактором, определяющим конструкцию труб является то, что усилие продавливания может достигать 25000 кН (возникает при сдвижке труб после кратковременной остановки). Для обеспечения равномерной передачи давлений с одной трубы на другую в раструбах труб были установлены (наклеены) специальные компрессионные прокладки из ДВП. При этом конструкция трубы и стыковых соединений должна обеспечивать выполнение криволинейных участков радиусом до 500 м.
Третьим фактором является то, что при длине проходки свыше 100 м применяются промежуточные домкратные станции (на первом участке их было четыре), выполняющие поочередное проталкивание труб за проходческим комплексом. Для этих целей необходимо было дополнительно разработать еще два типа труб (ТМ2 и ТМ3), предназначенных для установки и работы гидродомкратов.
Для уменьшения сил трения, действующих по боковой поверхности при движении труб за проходческим комплексом, в каждой третьей рядовой трубе, а так же в трубе, обеспечивающей работу гидродомкратов, были установлены (замоноличены в стенке) специальные форсунки (по три штуки на трубу), предназначенные для подачи в затрубное пространство тоннеля бентонитового раствора.
Значения и характер распределения вертикального и горизонтального (бокового) давления окружающего грунта на трубы определенны по методике проф. М.М.Протодьяконова. Значение коэффициента крепости грунта f принято равным 0,5.
Расчет труб на прочность и трещиностойкость выполнен по СНБ 5.03.01-02, как железобетонных изгибаемых элементов, в которых допускается ограниченное раскрытие трещин (до 0,1 мм).
Помимо продольных был выполнен расчет кольцевых сечений стенки трубы из условия действия осевого давления (давления продавливания), приложенного к торцевой поверхности, при этом образование кольцевых трещин не допускалось. Максимальное расчетное значение напряжения растяжения составило 1,44 МПа. Характер распределения нормальных напряжений в опасном кольцевом сечении стенки трубы, расположенной на криволинейном участке трассы, при действии расчетной осевой нагрузки представлен на рисунке 1.

Трубы изготавливают из тяжелого бетона класса по прочности на сжатие не ниже С35/45. Марка бетона по водонепроницаемости – не ниже W8. Армирование труб произведено двойными цилиндрическими каркасами, расположенными у внутренней и наружной поверхности трубы. По торцам труб были дополнительно установлены специальные арматурные элементы в виде скоб, препятствующие растрескиванию бетона при действии усилий продавливания. Количество данных элементов назначается с учетом положения труб по трассе туннеля. В трубах, предназначенных для прохождения (при продавливании) криволинейных участков трассы количество скоб целесообразно увеличивать в 1,5…2 раза.
Следует так же указать, что при толщине стенки рядовой трубы 300 мм и длине 3 м ее вес составил около 195 кН. Для безопасного выполнения погрузочно-разгрузочных работ и опускания труб в шахтный колодец в них были установлены (замоноличены в теле трубы) специальные грузоподъемные анкера.
Для устройства стыковых соединений используются стальные обечайки, заменяющие раструба традиционных железобетонных безнапорных труб. Водонепроницаемость стыкового соединения труб обеспечивается путем установки специальных уплотнительных манжет, выполненных из резины заданной твердости. При этом одна манжета (типа «ласточкин хвост») устанавливается между стыкуемыми цилиндрическими поверхностями втулки и раструба трубы, а вторая манжета (прямоугольного сечения) устанавливается между компрессионным кольцом и стальной обечайкой.
На рисунке 2 представлен внешний вид опытного образца рядовой трубы (тип ТМ1), смонтированной в экспериментальном корпусе института БелНИИС для проведения испытаний нагружением.

Произведены так же испытания нагружением (на выдергивание) закладных анкеров труб и испытания на прочность и водонепроницаемость бетона рабочего состава труб. Фактическое значение марки по водонепроницаемости бетона – не ниже W12.
Помимо рядовой (1ТМ) разработаны конструктивные решения еще двух типов труб: головной и трубы, предназначенной для работы совместно с гидродомкратами (2ТМ) и трубы-кожуха, предназначенной для установки гидродомкратов (3ТМ).
Опытное производство железобетонных труб диаметром 2400 мм было налажено на РУП «Спецжелезобетон» (г. Микашевичи). Трубы изготавливали методом виброформования (в вертикальном положении). Состав бетона (проектный класс С35/45, марка бетона по водонепроницаемости – не ниже W8) разработан доктором технических наук, профессором Э.М. Батяновским.
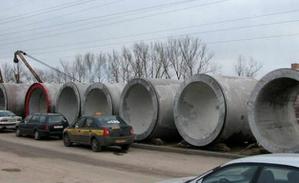
Доставку труб на приобъектный склад (ул. Радужная, г. Минск) производили автотранспортом, при этом трубы укладывали по направлению движения и закрепляли на платформе автомобиля с помощью седлообразных прокладок и специальных ремней (см. фото на рисунке 3).


Техническое состояние труб в процессе проходки
Проходка тоннеля выполнена специализированным подразделением ОАО «Трест №15 «Спецстрой» при техническом сопровождении специалистов фирмы «HERRENKNECHT» с использованием комплекса AVNP2400 АВ. Внешний вид проходческого комплекса в шахтном колодце (в процессе введения комплекса в забой) представлен на рисунке 5.

После ввода комплекса AVNP 2400 АВ в забой, производили поочередное опускание труб в шахтный колодец и их проталкивание за проходческим комплексом (см. фото на рисунке 6).
Через каждые 100 м в забой вводились трубы типа ТМ2 и ТМ3 с установленными гидродомкратами промежуточной домкратной станции. В процессе проходки производилось механизированное (по гидротрубопроводам) удаление грунта (см. фото на рисунке 7).

В процессе строительства тоннеля специалистами БелНИИС велось наблюдение за техническим состоянием труб и стыковых соединений. Наиболее опасными являлись криволинейные участки проходки, на которых усилие продавливания действовало на части кольцевого сечения стенки трубы. При этом на внешнебоковой поверхности трубы возникают значительные напряжения растяжения.
Строящийся туннель имел участок с радиусом кривизны (в плане) около 800 м. На данном участке тоннеля фактические минимальные и максимальные значения зазора в стыках торцов труб на уровне горизонтального диаметра по внешнему и внутреннему радиусу кривизны составили соответственно 17 и 40 мм (при номинальной толщине компрессионной прокладки 26 мм).
Наблюдение за техническим состоянием труб производили как в процессе, так и после окончания проходки. Силовых трещин (в лотке и шелыге), сколов бетона и разгерметизации стыковых соединений труб обнаружено не было. Изменения вертикального и горизонтального диаметров труб не превышали 3 мм, что поданным аналогичных исследований, позволяют сделать вывод о достаточной надежности конструктивного решения труб и соответствия показателей их качества требованиям рабочих чертежей и технических условий.
Таким образом, первый опыт проектирования и применения железобетонных труб диаметром 2400 мм для строительства канализационных коллекторов методом микротоннелирования, можно сказать, удался. Организация производства позволила сэкономить для Республики значительный объем валютных средств.
Следует отметить, что на РУП «Спецжелезобетон» внедрены в производство современные технологии по выпуску железобетонных труб диаметром от 300 до 2400 мм различного назначения (напорные, безнапорные, дорожные и другие), не имеющих аналогов в СНГ, что позволяет заводу экспортировать данную продукцию (Россия, Азербайджан, страны Балтии) в значительных объемах. Вся нормативно-техническая документация на данные изделия разработана РУП «Институт БелНИИС». На очереди – проектирование и постановка на производство железобетонных труб диаметром 2800 мм и 3000 мм.

Список литературы
1. Трубы железобетонные диаметром 2400 мм для микротоннелирования: ТУ РБ 100230600.598-2008. – Срок действия с 23.10.2008 до 23.10.2010 – Минск: Минстройархитектуры, 2008. – 17 с.
2. Алексеев А.М. Городские инженерные сети и коллекторы/ А.М. Алексеев, В.Д. Дмитриев, Е.М.Быховский, А.Н.Ким, А.Н. Лялинов: Учеб. для вузов. – Л.: Стройиздат, 1990. – С. 264-272.
3. Бургер В. Роторы тунелепроходческих комплексов для мягкого грунта – принципы и аспекты конструкции/ В. Бургер// Туннель. – 2006. – №2. – С. 4-11.
4. Керкемайер К. Железобетонные трубы большого диаметра и специального назначения/ К.Керкемайер// ICCХ Санкт-Петербург 2006, сб. ст. междунар.науч.-практ.сем. – Санкт-Петербург, 2006. –С.14-19.
5. Гибшман Е.Е. Городские инженерные сооружения/ Е.Е.Гибшман. – М., 1959. – С. 263-267.
6. Давыдов С.С. Расчет и проектирование подземных конструкций/ С.С.Давыдов. – М., Стройиздат, 1950.– С. 337-342.
7. Бетонные и железобетонные конструкции: СНБ 5.03.01-02. – Введ. 01.07.2003. –Минстройархитектуры Республики Беларусь, 2003. – 144 с.
8. Шепелевич Н.И. Экспериментальные исследования прочности и трещиностойкости железобетонных безнапорных вибропрессованных труб диаметром 2000 мм глубокого заложения/ Н.И.Шепелевич, А.Е..Молчан//Проблемы современного бетона и железобетона: сб. тр. в 2 ч. Ч. 1. Бетонные и железобетонные конструкции. – Минск: Минсктиппроект, 2009. – С. 512-520.
9. Шепелевич Н.И., Новые конструктивные решения и технологии производства железобетонных безнапорных труб/ Н.И.Шепелевич, В.П.Басевич// Строительная наука и техника. – 2007. – № 5(14). – С.46-51.


Комментарии 0